
 中文简体
Casa / Notizia / Novità del settore / Vantaggi della fusione in sabbia: spiegazione di costi, flessibilità e libertà di progettazione
Novità del settore
Vantaggi della fusione in sabbia: spiegazione di costi, flessibilità e libertà di progettazione
La fusione in sabbia è il metodo di modellatura dei metalli più antico ancora utilizzato nella produzione quotidiana e rimane il processo di fusione più utilizzato al mondo. Quella longevità non è nostalgia. Si tratta di una serie di vantaggi pratici che contano oggi tanto quanto un secolo fa, in particolare per le pompe, le valvole, le giranti e i componenti dei macchinari che produciamo settimana dopo settimana.
Di seguito esamineremo ciò che la fusione in sabbia ti offre veramente, dove batte altri processi, dove no, e come trarne il massimo su un progetto reale.
Cosa succede realmente all'interno di uno stampo di sabbia
Il principio è semplice. Un modello a forma di componente finito viene impaccato nella sabbia, la sabbia viene compattata attorno ad esso e il modello viene ritirato, lasciando dietro di sé una cavità. Due metà dello stampo vengono unite, le anime vengono posizionate per formare passaggi interni e il metallo fuso viene versato nella cavità. Dopo che il metallo si è solidificato, lo stampo viene staccato, la fusione viene pulita e si passa al trattamento termico, alla lavorazione meccanica e all'ispezione.
Quella sequenza non è affascinante, ed è esattamente il motivo per cui resistono i vantaggi elencati di seguito. Niente nel processo dipende da costosi utensili temprati o da una finestra ristretta della geometria del pezzo.
I principali vantaggi della fusione in sabbia
Questi sono i motivi per cui i clienti continuano a tornare ai componenti fusi in sabbia, anche quando altri processi sono tecnicamente disponibili.
Basso costo degli utensili e creazione rapida di modelli
I modelli possono essere realizzati in legno, resina o metallo e costano una frazione di uno stampo in acciaio lavorato. Per un nuovo progetto, tale differenza è spesso il numero più grande nel preventivo. Significa anche che non è necessario impegnarsi in volumi enormi per giustificare l’avvio della produzione.
Libertà di progettazione per forme complesse e cave
Poiché lo stampo viene distrutto dopo ogni colata, non è necessario progettare attorno a uno stampo rigido che deve espellere la parte. Sono realizzabili sottosquadri, tasche profonde, canali interni e spessori di parete variabili. La geometria interna complessa che richiederebbe più pezzi saldati o lavorati altrove può spesso essere prodotta come un'unica fusione.
Una scelta molto ampia di metalli e dimensioni dei pezzi
La fusione in sabbia gestisce ghisa, acciaio al carbonio e bassolegato, acciaio inossidabile, alluminio, bronzo e ottone. La gamma dimensionale è altrettanto ampia, da componenti di poche centinaia di grammi a custodie che necessitano di una gru per essere spostate. Pochi altri processi coprono questo intervallo in modo così confortevole.
Modifiche progettuali a basso costo e a basso rischio
Se un prototipo rivela che un boss deve essere spostato o che un muro deve essere ispessito, il modello viene modificato anziché ricostruito da zero. Questa flessibilità riduce considerevolmente i cicli di sviluppo e riduce i costi per ottenere un progetto corretto.
La produzione funziona in modo scalabile in entrambe le direzioni
La fusione in sabbia è economica per un singolo prototipo ed è comunque sensata per migliaia di pezzi all’anno. Non sei obbligato a rispettare una quantità minima d'ordine che ha senso solo su scala di produzione di massa.
La sabbia è riutilizzabile
Dopo la sformatura, la maggior parte della sabbia di stampaggio viene recuperata, ricondizionata e reimmessa nella linea. Ciò mantiene bassi i costi dei materiali di consumo e riduce la quantità di materiale inviato ai rifiuti.
Colata in sabbia rispetto alla pressofusione e alla fusione a cera persa
Nessun processo vince ovunque. La tabella seguente riassume i compromessi nei termini che solitamente decidono un progetto.
| Fattore | Colata in sabbia | Pressofusione | Colata di investimento |
|---|---|---|---|
| Costo degli utensili | Basso | Alto | Da medio ad alto |
| Tempi di consegna degli utensili | Giorni o settimane | Settimane o mesi | Settimane |
| Dimensione tipica della parte | Da molto piccolo a molto grande | Per lo più da piccole a medie | Da piccolo a medio |
| Finitura superficiale | Moderato, spesso è necessaria la lavorazione meccanica | Bene | Bene to excellent |
| La migliore gamma di volume | Una tantum tra migliaia | Decine di migliaia e oltre | Da centinaia a migliaia |
| Flessibilità del cambiamento di progettazione | Alto | Basso | Moderato |
Dove questi vantaggi si ripagano in parti reali
I vantaggi di cui sopra smettono di essere astratti nel momento in cui si guardano i componenti reali. Nella nostra produzione, la soluzione più adatta è rappresentata dalle apparecchiature per la movimentazione dei fluidi, in cui alloggiamenti e corpi sono grandi, geometricamente complicati e raramente ordinati in quantità pressofuse.
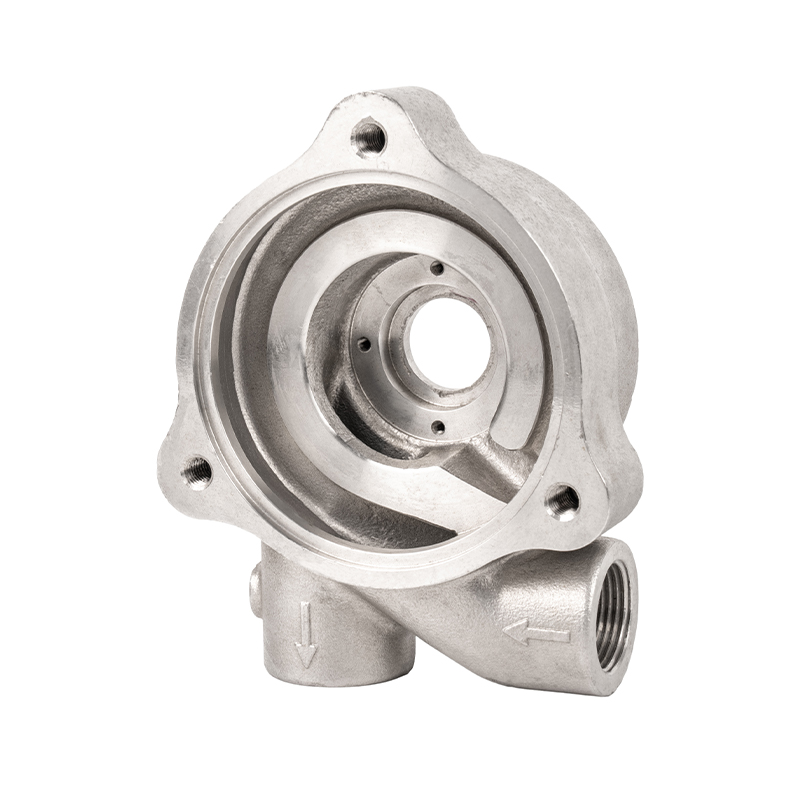
I corpi delle pompe sono un buon esempio. A corpo pompa centrifuga ha canali di flusso interni curvi, sezioni spesse attorno alla voluta e sezioni sottili vicino allo scarico, tutto in un unico pezzo. La fusione in sabbia forma quella geometria in un unico getto e il costo degli utensili rimane gestibile per le diverse dimensioni offerte da un produttore di pompe.
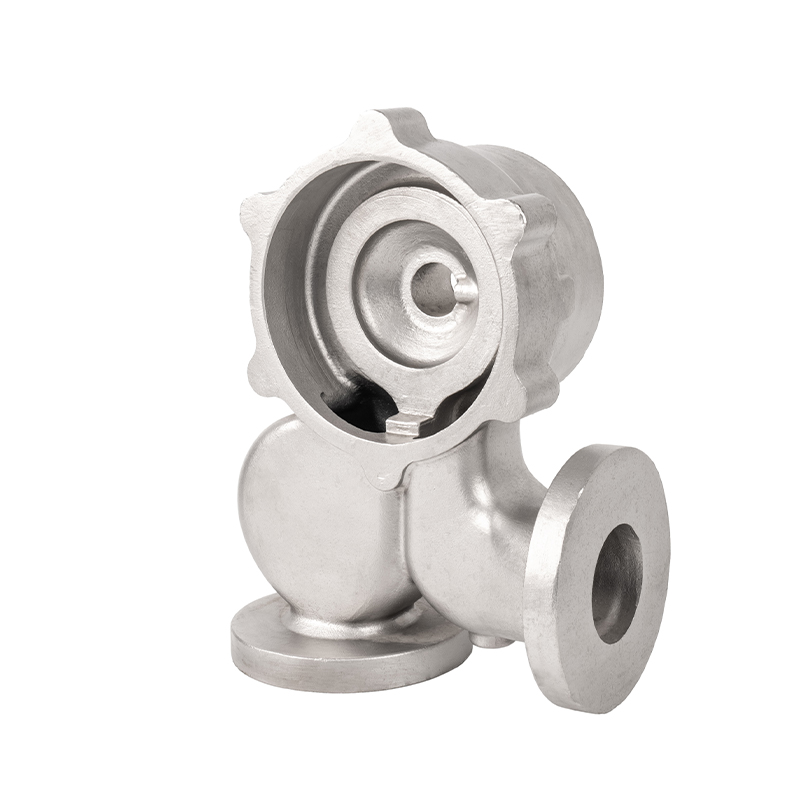 Pezzi fusi personalizzati per pompe centrifughe in acciaio inossidabile Pezzi fusi OEM in acciaio inossidabile per involucri, giranti, alberi e cuscinetti di pompe centrifughe, adatti al trasporto di fluidi nei settori chimico, idrico ed energetico. Visualizza il prodotto →
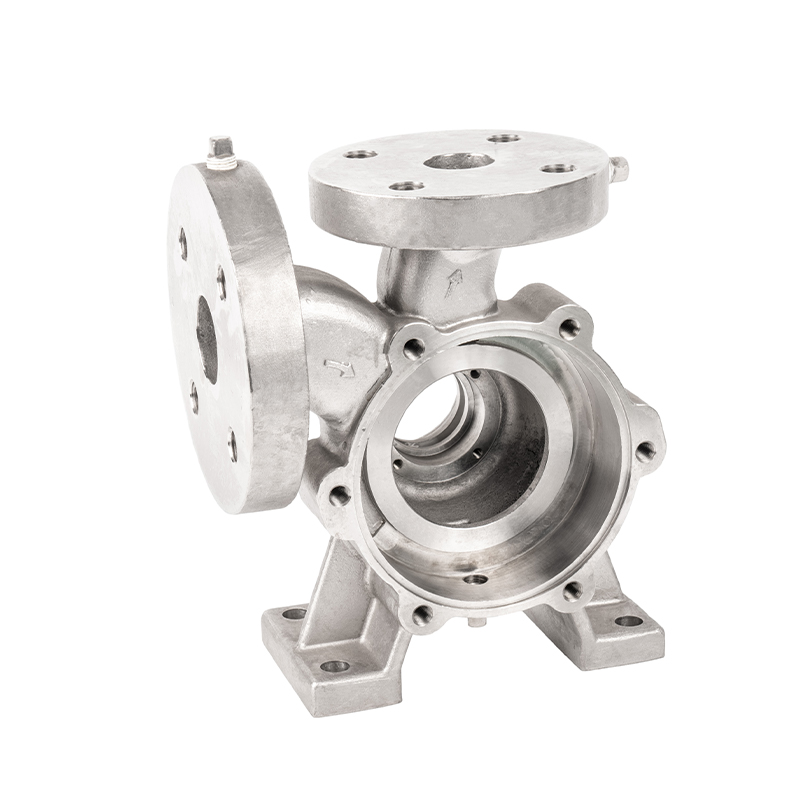
I corpi valvola seguono la stessa logica. Il corpo di una valvola a sfera necessita di un foro interno preciso, di una superficie di tenuta e spesso di una parete abbastanza pesante per il mantenimento della pressione. La fusione in sabbia fornisce il grezzo in modo affidabile e la successiva lavorazione porta le superfici critiche alla tolleranza.
 Fusioni personalizzate per valvole a sfera in acciaio inossidabile Fusioni di valvole a sfera OEM in acciaio inossidabile, al carbonio o legato per il controllo dei fluidi, con opzioni di connessione flangiata, filettata o saldata per sistemi industriali. Visualizza il prodotto →
Le giranti aggiungono una sfida diversa, perché le pale sono sottili, curve e devono essere bilanciate. La fusione in sabbia con nuclei ben progettati produce il profilo della pala in un unico pezzo anziché saldare le pale su un mozzo, eliminando un'intera classe di punti deboli.
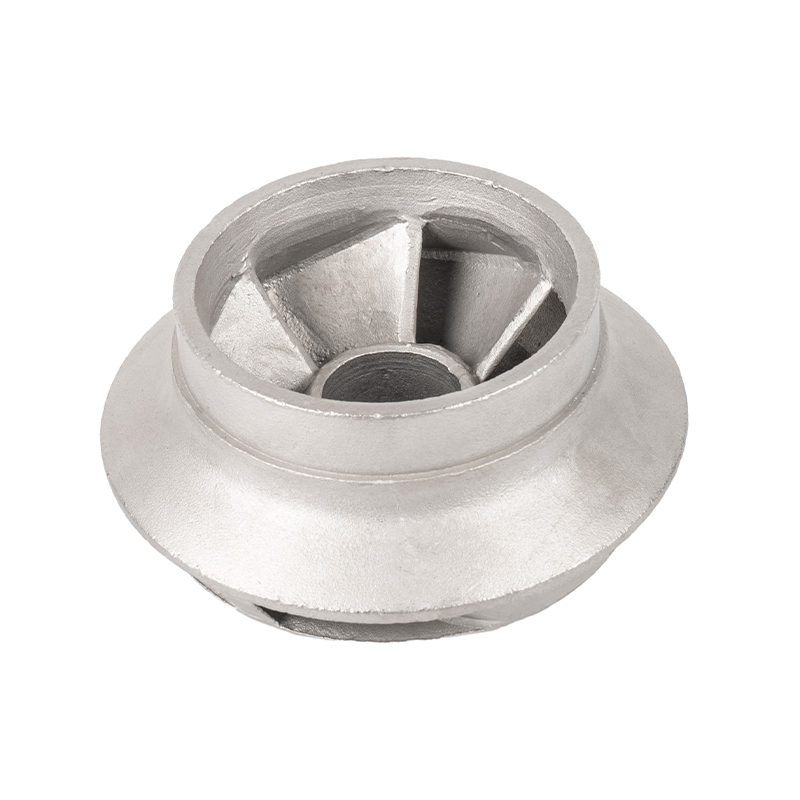 Pezzi fusi personalizzati per giranti con pale di precisione in acciaio inossidabile Getti di giranti a pale OEM per pompe, turbine e ventilatori, realizzati con leghe resistenti alla corrosione per supportare la rotazione, la conversione di energia e una lunga durata. Visualizza il prodotto →
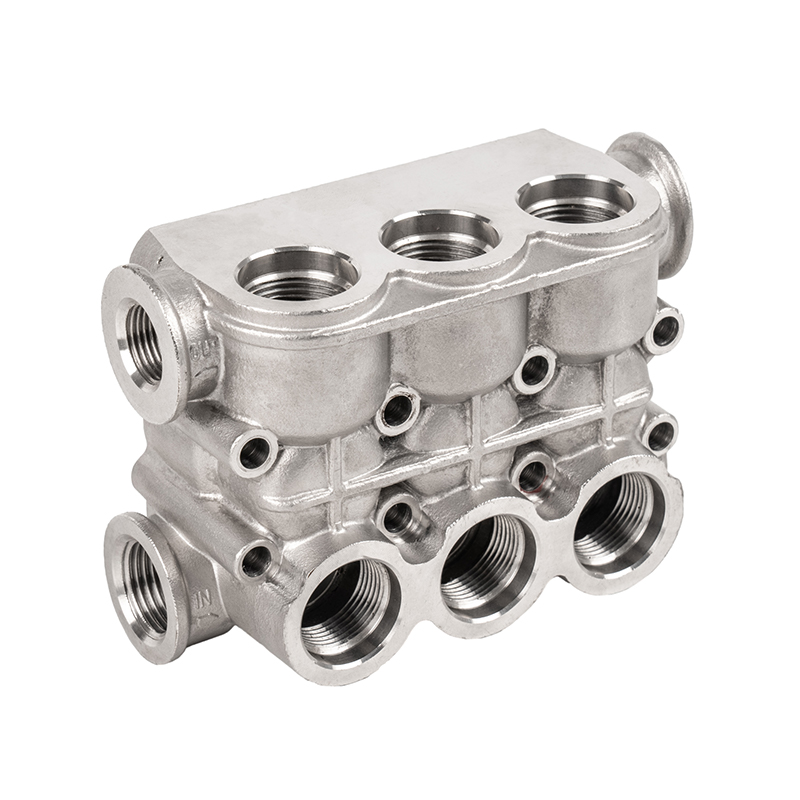
Oltre alle apparecchiature per fluidi, lo stesso ragionamento si applica agli alloggiamenti dei motori, alle testate dei cilindri, ai componenti di scarico, agli alloggiamenti dei riduttori, ai raccordi per tubi e alla bulloneria di costruzione. Ogni volta che la forma è complessa, il volume è moderato o la parte è grande, la fusione in sabbia tende a offrire il miglior equilibrio tra costi e capacità.
I limiti sono reali e vale la pena pianificarli
Preferiamo essere onesti riguardo ai vincoli piuttosto che fingere che non esistano. Conoscerli in fase di progettazione consente di risparmiare molto più denaro che scoprirli in fase di ispezione.
- La finitura superficiale del pezzo fuso è più ruvida rispetto alla pressofusione o alla fusione a cera persa, pertanto i sovrametalli di lavorazione sono generalmente incorporati nel disegno.
- Le tolleranze dimensionali sono più ampie rispetto ai processi di precisione e le caratteristiche critiche normalmente richiedono la lavorazione dopo la fusione.
- Lo spessore minimo della parete è limitato e le sezioni molto sottili possono raffreddarsi troppo rapidamente e causare errori di esecuzione.
- Porosità, inclusioni di sabbia e ritiro sono rischi intrinseci che devono essere controllati attraverso la progettazione delle porte, la temperatura di colata e la disciplina del processo.
- Il contenuto di manodopera per pezzo è maggiore rispetto alla pressofusione completamente automatizzata, il che è importante per volumi molto elevati.
Se la vostra applicazione può tollerare un'operazione di lavorazione e una fascia di tolleranza ragionevole, nessuno di questi punti è squalificante. Se non è possibile, vale la pena esaminare le alternative di fusione di precisione prima di impegnarsi.
Come ottenere il massimo vantaggio
Ottenere il massimo dalla fusione in sabbia è principalmente una questione di preparazione piuttosto che di fortuna. La qualità stessa della sabbia di modellatura pone il limite a tutto ciò che segue; la distribuzione della dimensione dei grani, il contenuto di legante e l'umidità influiscono tutti sulla resistenza dello stampo e sulla finitura superficiale. Abbiamo trattato questo argomento in modo più dettagliato nelle nostre note su come la qualità della sabbia di colata modella la parte finita .
Oltre alla sabbia, tre abitudini producono costantemente getti migliori. Innanzitutto, concordare in anticipo il sovrametallo di lavorazione e i punti di riferimento, in modo che il modello venga creato pensando alla parte finita. In secondo luogo, mantenere graduali le transizioni dello spessore della parete, poiché i cambiamenti improvvisi concentrano lo stress e promuovono difetti da ritiro. In terzo luogo, definire in anticipo i criteri di accettazione, che si tratti di controlli dimensionali, prove di pressione o ispezioni radiografiche, in modo che entrambe le parti misurino la stessa cosa.
Domande che ci fanno gli acquirenti
La fusione in sabbia è adatta solo per bassi volumi?
No. È più competitivo a volumi bassi e medi, ma rimane fattibile per migliaia di pezzi all'anno, in particolare per componenti di grandi dimensioni dove gli strumenti di pressofusione sarebbero poco pratici.
La fusione in sabbia è più economica della fusione a cera persa?
Per la maggior parte dei pezzi di medie e grandi dimensioni sì, soprattutto perché i costi del modello sono inferiori e il processo tollera attrezzature più semplici. Per parti piccole, altamente dettagliate con tolleranze strette, la fusione a cera persa può essere la scelta economica migliore.
Quali metalli possono essere fusi in sabbia?
Sono comuni la ghisa, l'acciaio al carbonio, gli acciai bassolegati e inossidabili, le leghe di alluminio, il bronzo e l'ottone. La scelta giusta dipende dall'ambiente operativo, dal carico meccanico e da eventuali requisiti di corrosione o temperatura.
Quanto sarà bella la superficie?
Aspettatevi una superficie funzionale come quella fusa che di solito viene lavorata dove conta. Le superfici di tenuta, i fori e le superfici di accoppiamento vengono normalmente rifinite dopo la fusione, il che è una pratica standard piuttosto che un difetto.
La fusione in sabbia è sopravvissuta così a lungo perché risolve un problema veramente difficile: produrre forme metalliche complesse in dimensioni utili, in quantità ragionevoli, senza costringere l’acquirente a costi di attrezzaggio che hanno senso solo su larga scala. Questa combinazione di libertà di progettazione, gamma di materiali e controllo dei costi è difficile da battere, ed è per questo che il processo è ancora al centro della produzione di componenti industriali.
Se desideri vedere il tipo di lavoro trattato, puoi sfogliare il getti di precisione che produciamo , oppure inviaci un disegno e lascia che ti diciamo onestamente se la fusione in sabbia è la strada giusta per questo.
PRODOTTI CORRELATI
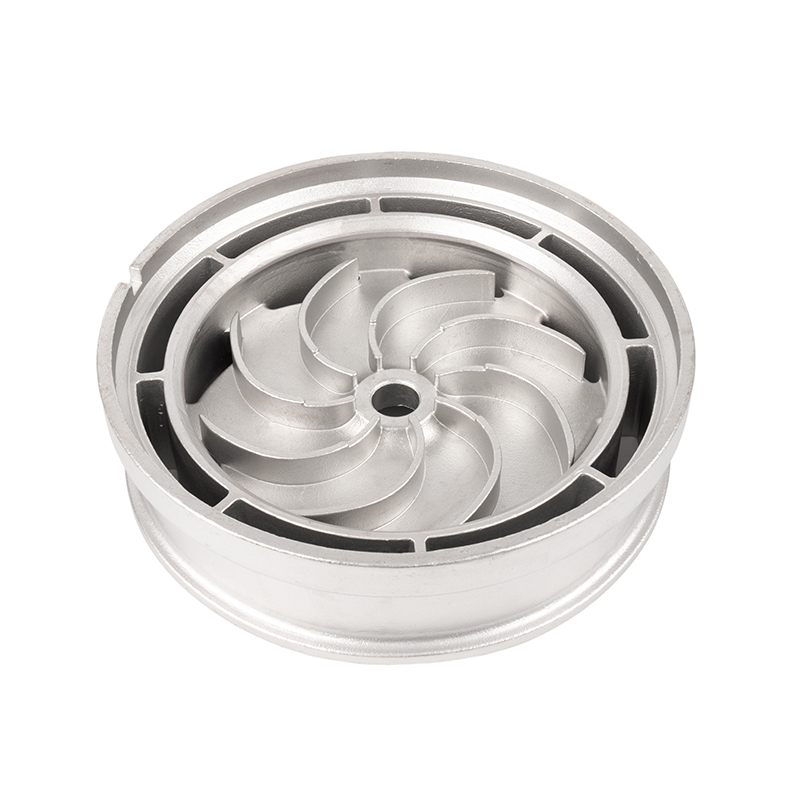
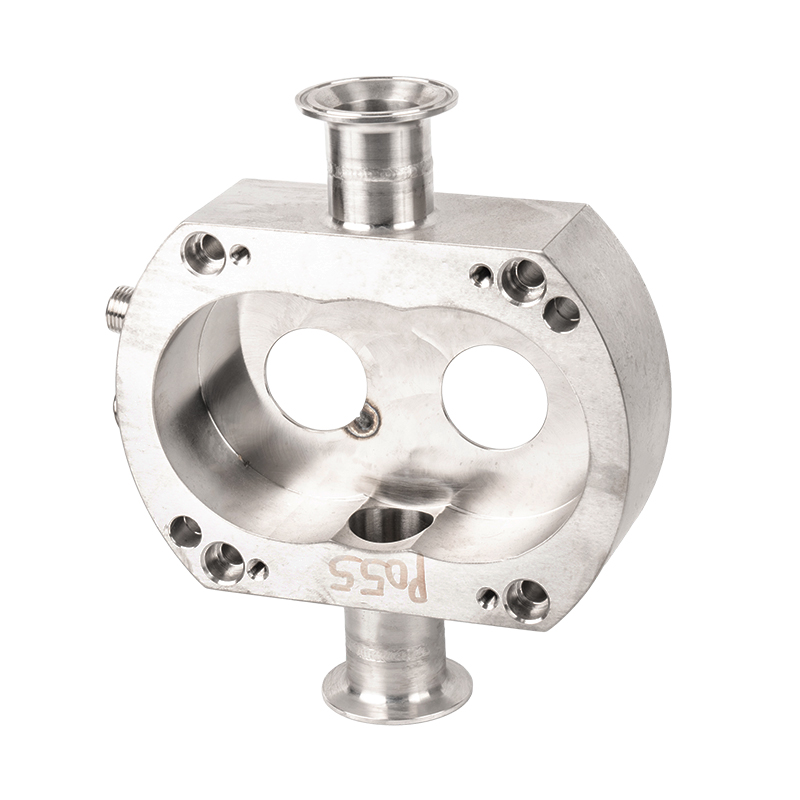
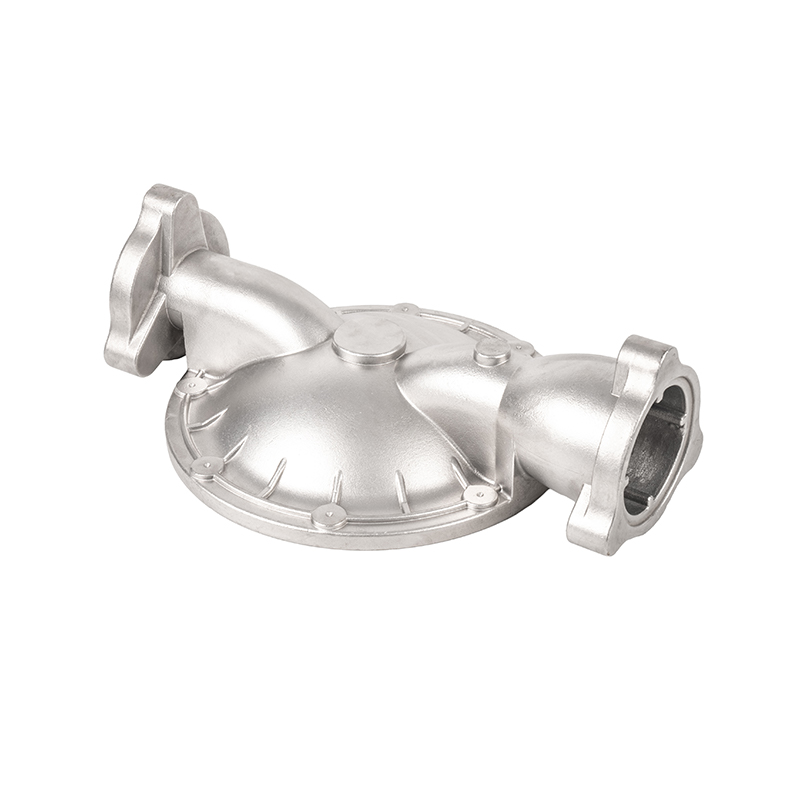
avete domande? Non aspettare, Parliamo!
Contattaci
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: N. 68, Jiangbin Branch Road, zona di sviluppo congiunto di Beilun Xiaogang, Ningbo, Zhejiang, Cina.
QR Code
Diritto d'autore© Ningbo Etdz Andrew Precision Cast Co., Ltd. Tutti i diritti riservati

