
 中文简体
Casa / Notizia / Novità del settore / Stampi in sabbia per la fusione dei metalli: una guida completa al processo e ai materiali
Novità del settore
Stampi in sabbia per la fusione dei metalli: una guida completa al processo e ai materiali
Gli stampi in sabbia per la fusione dei metalli sono stati per secoli il cavallo di battaglia delle fonderie e rimangono uno dei modi più pratici per trasformare un disegno di progetto in un componente metallico finito. Dagli alloggiamenti delle pompe dell'acqua e dei corpi delle valvole alle fusioni delle giranti e ai raccordi per tubi, lo stampo in sabbia è spesso la scelta più intelligente quando le parti sono troppo complesse per una lavorazione semplice o troppo costose per essere prodotte con attrezzature permanenti. In questa guida spieghiamo come vengono costruiti gli stampi in sabbia, quali materiali li fanno funzionare bene e cosa controlla una fonderia esperta in ogni fase del processo.
Cosa sono gli stampi in sabbia per la fusione dei metalli?
Uno stampo in sabbia è una cavità formata nella sabbia compattata che riceve il metallo fuso durante il processo di fusione. Lo stampo inizia con un modello, ovvero un modello a grandezza naturale della forma esterna del pezzo. Il modello viene imballato in sabbia appositamente preparata in modo che la sabbia assuma la forma della parte. Quando il modello viene rimosso, la cavità vuota è pronta per essere riempita con metallo liquido, e quella cavità è ciò che dà la forma esterna alla fusione finita.
Poiché ogni stampo in sabbia è realizzato per una singola colata, il processo offre un'enorme flessibilità. Possiamo produrre un piccolo lotto di pezzi di ricambio, un prototipo per un nuovo progetto di pompa o una produzione di medie dimensioni senza l'elevato investimento in attrezzature della pressofusione o della fusione in stampi permanenti. Lo stampo normalmente si rompe quando il metallo si solidifica, ma la sabbia può essere recuperata e riutilizzata, mantenendo il processo economico ed efficiente.
Principali tipi di stampi per sabbia
Non tutti gli stampi in sabbia si comportano allo stesso modo. Il giusto metodo di stampaggio dipende dalla lega, dalle dimensioni della fusione e dal livello di precisione dimensionale richiesto dalla parte. I quattro tipi più comuni nell'uso industriale sono gli stampi in sabbia verde, gli stampi in sabbia secca, gli stampi senza cottura e gli stampi a conchiglia.
| Tipo di stampo | Raccoglitore | Punto di forza chiave | Uso tipico |
|---|---|---|---|
| Muffa di sabbia verde | Argilla e acqua | Basso costo e facile recupero della sabbia | Alloggiamenti di pompe, corpi di valvole, parti di macchine |
| Stampo di sabbia secca | Argilla, cotta per forza | Parete dello stampo più resistente e migliore finitura superficiale | Getti medio-grandi |
| Stampo senza cottura | Resina e indurente | Elevata precisione dimensionale per parti pesanti | Grandi fusioni di valvole e macchinari |
| Stampo a conchiglia | Sabbia resinata | Guscio sottile e resistente con buona finitura superficiale | Parti di precisione in volumi moderati |
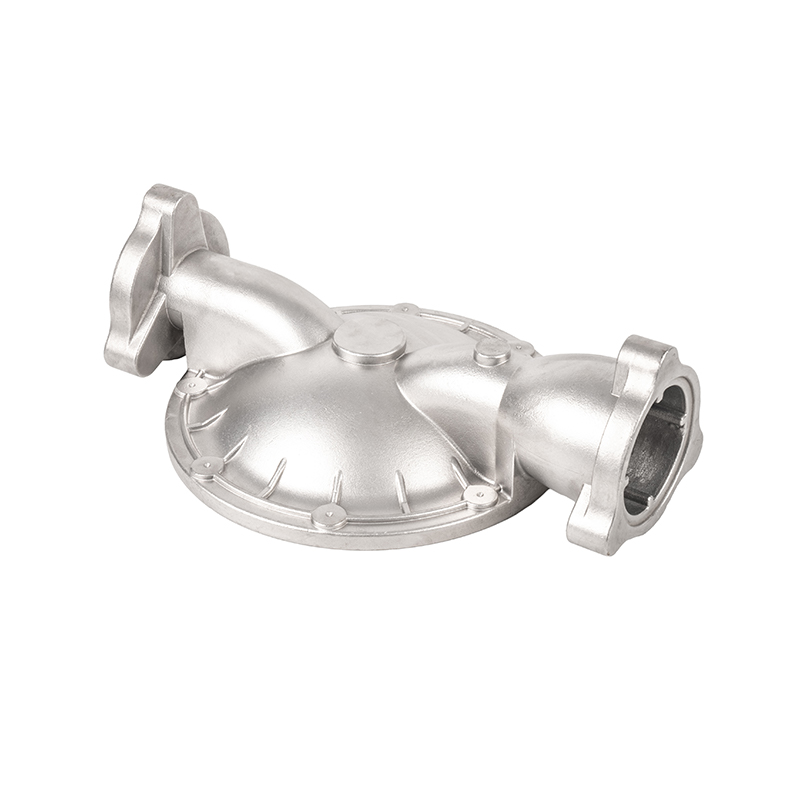
Nella nostra produzione, gli stampi in sabbia verde sono la scelta più comune per i componenti di gestione dei fluidi. Sono economici, veloci da preparare e adatti a parti con spessore medio come getti di pompe centrifughe .
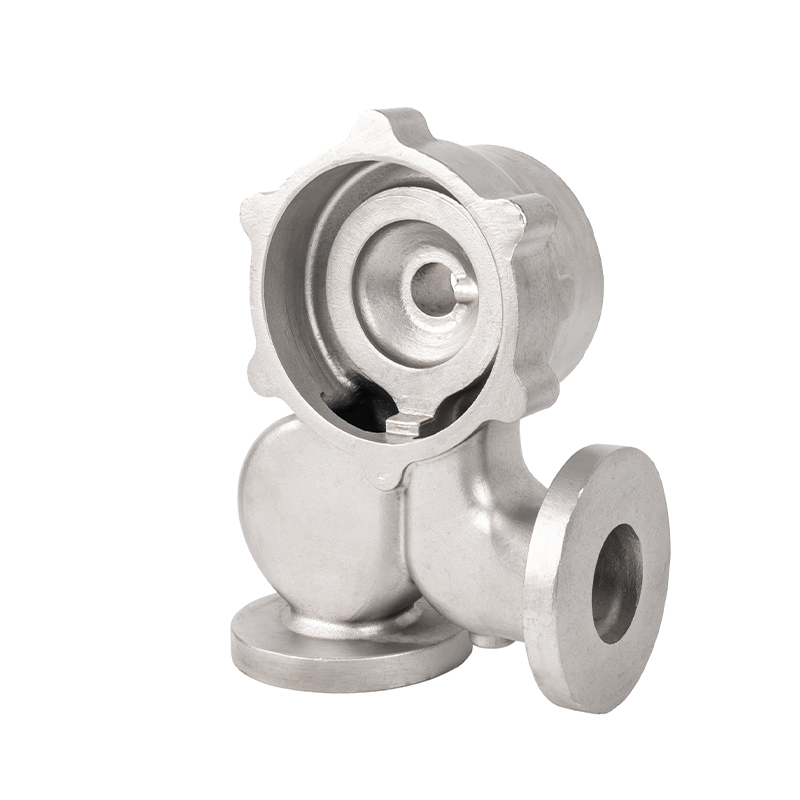 Pezzi fusi per pompe centrifughe in acciaio inossidabile del produttore di Ningbo Questo elenco mostra fusioni di pompe centrifughe di precisione in acciaio inossidabile, prodotte da una fonderia cinese con tecnologia avanzata ed esperienza di esportazione, rilevante quando si confrontano i tipi di stampi per componenti di gestione dei fluidi a parete media. Visualizza il prodotto →
Gli stampi senza cottura entrano in gioco quando la parte è più pesante e lo stampo deve mantenere le sue dimensioni durante un lungo periodo di raffreddamento. Gli stampi a conchiglia vengono selezionati quando i requisiti di finitura superficiale sono più impegnativi e il volume di produzione giustifica un costo dello stampo leggermente più elevato. Ogni metodo ha il suo posto e una buona fonderia consiglia l'opzione basata sul disegno della fusione piuttosto che su una preferenza fissa.
Come viene realizzato uno stampo in sabbia per la fusione del metallo
Uno stampo in sabbia affidabile è il risultato di un'attenta preparazione. Seguiamo una sequenza disciplinata in ogni fase perché un piccolo errore nello stampo spesso si manifesta poi come difetto di fusione. I passaggi principali sono elencati di seguito.
- Preparazione del modello. Il modello è costruito per adattarsi alla geometria della parte, con l'aggiunta di un margine di ritiro e gli angoli di sformo inclusi in modo che possa essere estratto dalla sabbia in modo pulito.
- Preparazione della sabbia. La sabbia viene miscelata con il legante selezionato ed eventuali additivi per ottenere un livello di umidità o resina stabile. La sabbia incoerente è una delle cause più comuni di difetti legati alla muffa.
- Stampaggio e compattazione. La sabbia viene racchiusa attorno al modello in una staffa. Una compattazione uniforme è essenziale affinché lo stampo possa sopportare la pressione del metallo fuso senza erosione.
- Impostazione fondamentale. Le anime vengono posizionate nello stampo per creare passaggi interni, sottosquadri e cavità che non possono essere modellati dal solo modello. Un nucleo ben supportato è fondamentale per parti come le giranti che hanno canali di flusso all'interno.
- Chiusura dello stampo. Le due metà dello stampo, chiamate piviale e draga, sono allineate e fissate in modo che la cavità mantenga la sua forma durante la colata.
- Colata e solidificazione. Il metallo fuso viene versato attraverso il canale di colata e riempie la cavità. La temperatura di colata, il design del punto di iniezione e lo sfiato influiscono tutti sulla pulizia del metallo nello stampo.
- Shakeout e rifinitura. Dopo che il metallo si è solidificato, lo stampo viene staccato e la fusione viene rimossa. I corridori e le alzate vengono tagliati e la superficie viene pulita prima dell'ispezione.
Le fusioni delle giranti a pale sono un buon esempio del perché la sequenza di realizzazione degli stampi è importante. I passaggi di flusso interni che determinano le prestazioni idrauliche sono formati da nuclei e se lo stampo si sposta o il nucleo si muove durante il getto, la girante non corrisponderà al progetto. Uno stampaggio accurato è ciò che protegge la geometria della parte finale.
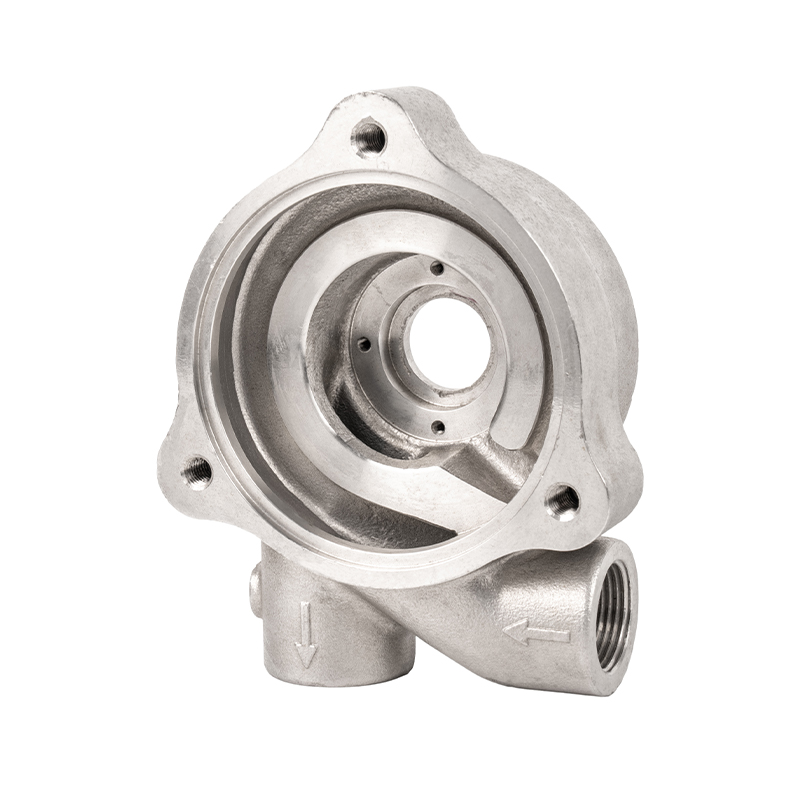
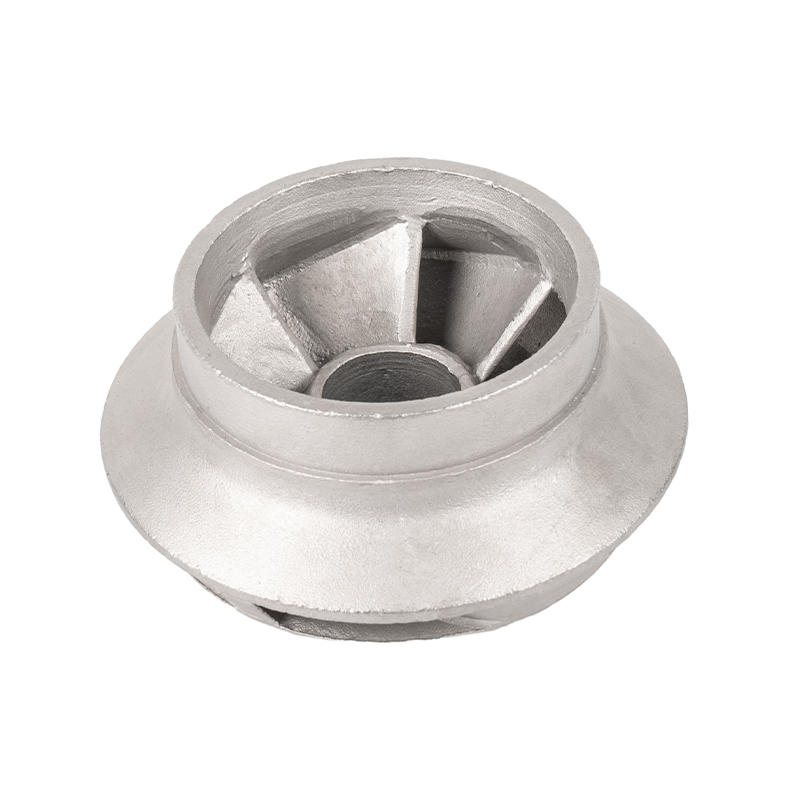 Fusioni di giranti a pale di precisione in acciaio inossidabile Le fusioni della girante a pale dipendono dal posizionamento accurato del nucleo durante lo stampaggio. Vale la pena prendere in considerazione le fusioni di precisione in acciaio inossidabile di questo fornitore per le applicazioni in cui i passaggi di flusso interni devono corrispondere esattamente ai requisiti di progettazione idraulica. Visualizza il prodotto →
Una volta rimossa dallo stampo, la fusione passa attraverso la pulizia e l'ispezione prima di qualsiasi lavorazione secondaria. Molti acquirenti vedono la vera qualità della fusione solo in questa fase, ma il risultato viene determinato molto prima, durante il processo di realizzazione dello stampo stesso.
Difetti comuni della muffa della sabbia e metodi di prevenzione
Quando un pezzo fuso in sabbia non supera l'ispezione, la causa principale è spesso nello stampo. Nel corso degli anni, abbiamo imparato che la maggior parte dei difetti possono essere ricondotti alla qualità della sabbia, alla compattazione o allo sfiato. Comprendere questi difetti ci aiuta a risolverli rapidamente e previene il ripetersi di problemi nella produzione in corso.
| Difetto | Causa principale | Prevenzione |
|---|---|---|
| Inclusione di sabbia | Sabbia sciolta che si riversa nel metallo fuso | Compattazione più forte, rivestimento dello stampo, colata controllata |
| Porosità | Gas intrappolato durante la solidificazione | Migliore ventilazione, umidità controllata, temperatura di versamento corretta |
| Spostamento dello stampo | Disallineamento tra fronte e trascinamento | Palloni montati in modo sicuro e perni di posizionamento accurati |
| Croste | La sabbia superficiale si espande e si rompe durante il getto | Umidità controllata, compattazione migliorata, cottura adeguata |
| Cavità di ritiro | La solidificazione non è alimentata dalle colonne montanti | Posizione del montante e design del cancello ottimizzati |
Questi sono esattamente i problemi che valutiamo quando esaminiamo un nuovo progetto di fusione. Una piccola modifica allo stampo, come l'aggiunta di uno sfiato o la modifica del rapporto del legante, può fare la differenza tra una parte affidabile e una colata scartata.
Scegliere uno stampo in sabbia per i componenti fusi
Come fai a sapere se uno stampo in sabbia è l'approccio giusto? Secondo la nostra esperienza, la decisione si riduce a quattro fattori: dimensione del pezzo, complessità geometrica, quantità di produzione e lega. I componenti grandi o pesanti sono quasi sempre più adatti a uno stampo in sabbia che a uno stampo permanente. Le parti con passaggi interni, come le porte delle valvole, traggono vantaggio dalla capacità di posizionare i nuclei esattamente dove sono necessari. Quando la quantità dell'ordine è bassa o media, il basso costo degli utensili per lo stampaggio in sabbia mantiene il prezzo unitario realistico e poiché ferro, acciaio, acciaio inossidabile e alluminio possono essere tutti versati negli stampi in sabbia, la lega raramente è il motivo per evitare il processo.
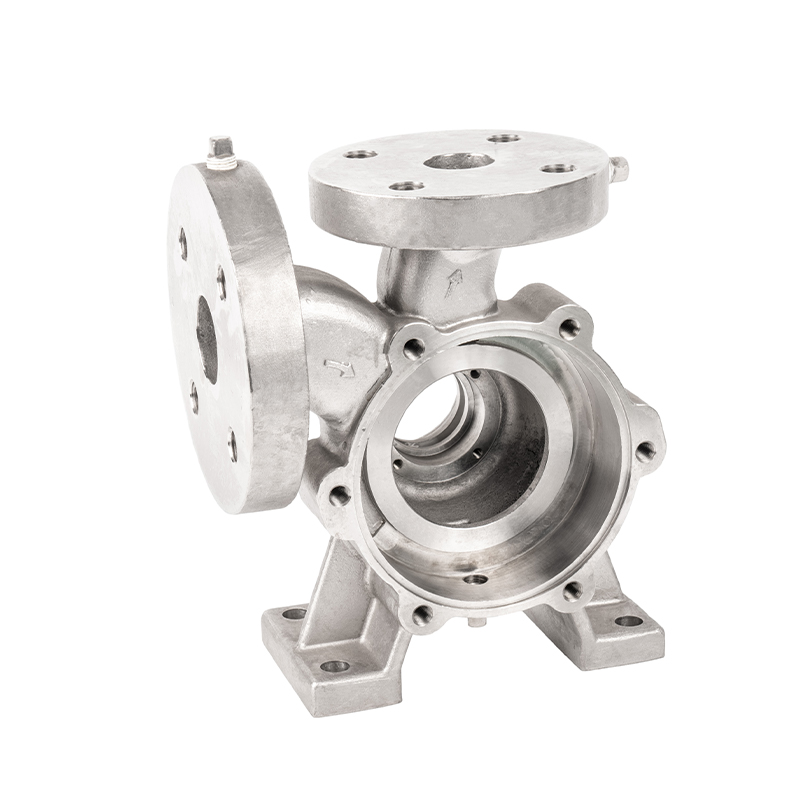
I pezzi fusi per valvole a sfera sono un tipico esempio della nostra officina. Il corpo di una valvola a sfera necessita di sezioni di parete spesse, allineamento accurato delle porte e buone superfici di tenuta. Uno stampo in sabbia ben preparato mantiene quelle dimensioni mentre il metallo si raffredda, e le nostre operazioni di finitura portano poi le superfici di tenuta allo standard richiesto. Se vuoi vedere come funziona nella pratica, il nostro articolo su il processo di fusione in sabbia dei getti della pompa dell'acqua illustra le fasi di stampaggio, colata e finitura di un componente per la gestione dei fluidi.
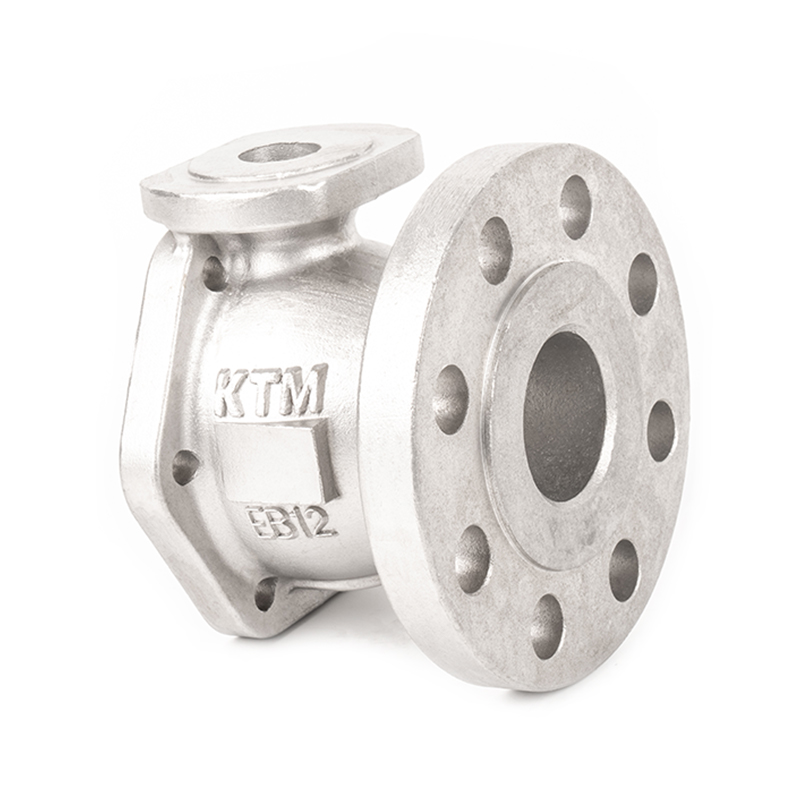 Pezzi fusi per valvole a sfera in acciaio inossidabile per sezioni di pareti pesanti Le fusioni delle valvole a sfera necessitano di pareti pesanti, allineamento accurato delle porte e buone superfici di tenuta. Le fusioni di precisione in acciaio inossidabile di questo fornitore sono adatte a componenti di medie e grandi dimensioni in cui lo stampaggio in sabbia bilancia resistenza, costi e tempi di consegna. Visualizza il prodotto →
Per gli acquirenti che confrontano i processi fianco a fianco, la questione di solito si riduce al volume e alla finitura superficiale. Quando sono necessarie un gran numero di parti piccole e dettagliate, altri metodi come la fusione a cera persa possono essere più efficienti. Per componenti medio-grandi con sezioni trasversali solide, lo stampaggio in sabbia offre un forte equilibrio tra resistenza, costi e tempi di consegna.
Gli stampi in sabbia per la fusione dei metalli non sono una tecnica obsoleta; sono una soluzione pratica e comprovata che continua a servire bene la produzione moderna. Offrono alle fonderie la flessibilità necessaria per gestire un'ampia varietà di parti e leghe mantenendo i costi prevedibili. Il successo di un componente fuso in sabbia dipende da un'attenta progettazione del modello, da una preparazione coerente della sabbia e da uno stampaggio disciplinato. Quando questi aspetti fondamentali vengono gestiti correttamente, uno stampo in sabbia può produrre getti che soddisfano per anni condizioni di servizio impegnative. Se disponi di un componente che potrebbe essere adatto allo stampaggio in sabbia, i nostri ingegneri saranno lieti di esaminare il disegno e consigliarti l'approccio più affidabile.
PRODOTTI CORRELATI
avete domande? Non aspettare, Parliamo!
Contattaci
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: N. 68, Jiangbin Branch Road, zona di sviluppo congiunto di Beilun Xiaogang, Ningbo, Zhejiang, Cina.
QR Code
Diritto d'autore© Ningbo Etdz Andrew Precision Cast Co., Ltd. Tutti i diritti riservati

