
 中文简体
Casa / Notizia / Novità del settore / Perché le fusioni di precisione in acciaio inossidabile sono essenziali per la durata della pompa?
Novità del settore
Perché le fusioni di precisione in acciaio inossidabile sono essenziali per la durata della pompa?
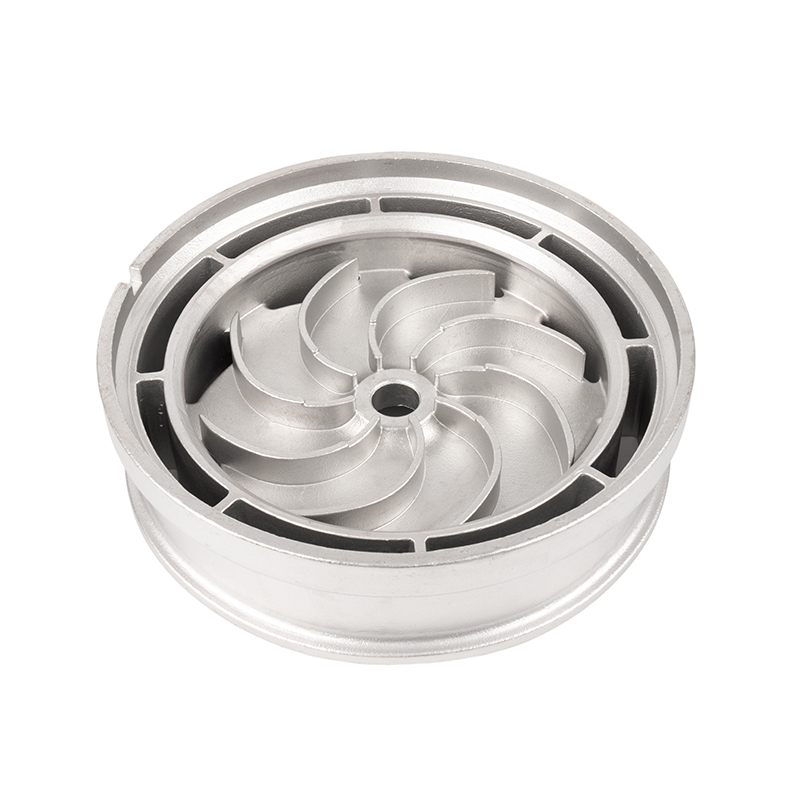
Negli ambienti impegnativi di gestione dei fluidi, la longevità di un gruppo pompa raramente è determinata dal motore o dall'albero: è la qualità della fusione che determina la durata di servizio. Acciaio inossidabile di alta precisione getti di pompe dell'acqua sono emersi come la risposta ingegneristica definitiva alla duplice pressione della corrosione e della fatica meccanica, consentendo agli operatori di estendere gli intervalli di sostituzione, ridurre il costo totale di proprietà e mantenere prestazioni idrauliche costanti per decine di migliaia di ore di funzionamento.
Perché la precisione della fusione è il fondamento della longevità della pompa
Il corpo di una pompa è molto più di un semplice involucro strutturale. È il percorso idraulico attraverso il quale l'energia cinetica viene convertita in pressione e qualsiasi deviazione dalla geometria progettata, per quanto piccola, crea zone di turbolenza, cavitazione e usura accelerata. L'imprecisione dimensionale nei profili delle volute, negli spazi della girante o nelle gole delle porte disturba il gradiente di velocità previsto, costringendo il fluido a lavorare di più contro la parete dell'alloggiamento e aumentando lo stress termico sulla superficie metallica.
La fusione a cera persa e i processi di precisione a cera persa applicati agli acciai inossidabili austenitici e duplex forniscono finiture superficiali nell'intervallo Ra da 1,6 a 3,2 micron senza rettifica secondaria. Questa levigatezza sopprime la separazione dello strato limite, riduce le perdite dovute alla caduta di pressione e, cosa fondamentale, lascia meno siti di nucleazione di micro-pit dove può iniziare la corrosione per vaiolatura. L’effetto combinato sulla durata è misurabile: studi sul campo condotti sui circuiti idrici municipali e di raffreddamento industriale registrano costantemente una riduzione dal 40 al 60% della perdita di metallo per erosione-corrosione quando i componenti inossidabili microfusi sostituiscono le controparti in ghisa in sabbia.
60% Riduzione della perdita di metallo per erosione-corrosione rispetto alla ghisa
Ra 1.6 Finitura superficiale ottenibile (micron) senza rettifica secondaria
3x Tipica estensione della vita utile in mezzi aggressivi
316L Il grado più specifico per i pezzi fusi delle pompe dell'acqua a livello globale
Gradi di acciaio inossidabile e loro ruolo nella durata
Non tutte le leghe inossidabili garantiscono la stessa durata operativa nelle applicazioni con pompe. La scelta del grado dipende dalla corrosività del fluido, dalla temperatura di esercizio, dalla concentrazione di cloruri e dal fatto che il servizio implichi un flusso continuo o intermittente. La tabella seguente riassume i gradi più ampiamente specificati per i getti delle pompe dell'acqua e i loro principali vantaggi in termini di prestazioni.
| Grado | UNS | Vantaggio chiave | Applicazione tipica |
|---|---|---|---|
| 304/304L | S30400 | Buona resistenza generale alla corrosione, conveniente | Acqua potabile, ricircolo HVAC |
| 316/316L | S31600 | L'aggiunta di molibdeno migliora la resistenza alla vaiolatura e alle fessure | Raffreddamento dell'acqua di mare, acqua di processi chimici |
| Duplex 2205 | S32205 | Il doppio del limite di snervamento del 316; resistenza superiore alla tensocorrosione | Alta pressione offshore, desalinizzazione |
| Super duplex 2507 | S32750 | PREN maggiore di 40; resiste ai mezzi aggressivi del cloruro | Iniezione sottomarina, movimentazione dell'acqua prodotta |
| CF8M (fuso 316) | J92900 | Microstruttura di fusione ottimizzata; mantiene la resistenza alla corrosione dopo la riparazione della saldatura | Involucri di pompe industriali, corpi di valvole |
Le varianti "L" a basso contenuto di carbonio - 304L e 316L - sono preferite per gli assemblaggi saldati perché il loro ridotto contenuto di carbonio previene la sensibilizzazione, un fenomeno in cui la precipitazione del carburo di cromo ai bordi dei grani impoverisce la matrice circostante del suo cromo passivante, creando un percorso per la corrosione intergranulare. Nei corpi delle pompe che devono essere saldati a flange o estensioni di ugelli, specificare il grado L è un modo semplice ed economico per eliminare una modalità di guasto significativa.
Processi di produzione di precisione che prolungano la durata
Colata di investimento
Il processo di rivestimento o cera persa inizia con un modello in cera consumabile, prodotto mediante stampaggio a iniezione, che replica il componente finito con tolleranze generalmente conformi alla norma ISO 8062-3 CT4-CT6. La cera viene rivestita in strati successivi di impasto ceramico e sabbia refrattaria, quindi decerata e cotta per produrre uno stampo rigido. L'acciaio inossidabile fuso viene colato in condizioni atmosferiche o di vuoto e il guscio ceramico viene rotto per rivelare una fusione di forma quasi netta. Le operazioni post-fusione sono limitate alla solubilizzazione, al decapaggio e all'ispezione dimensionale finale, preservando la microstruttura a grana fine conferita dalla fusione a cera persa.
Finitura CNC e tolleranza del foro critico
Anche la fusione più pregiata richiede una lavorazione controllata delle superfici di tenuta, degli accoppiamenti dei cuscinetti e dei giochi di funzionamento della girante. I centri di lavoro CNC a cinque assi mantengono un gioco diametrale tra girante e corpo compreso tra 0,10 e 0,15 mm, controllando direttamente le perdite di ricircolo interno che intaccano sia l'efficienza che le superfici metalliche morbide. Gli spazi più stretti riducono inoltre le forze idrauliche che caricano le tenute meccaniche, prolungando il tempo medio delle tenute tra la sostituzione ed eliminando una fonte spesso sottovalutata di tempi di fermo non pianificati.
Controlli non distruttivi e garanzia di qualità
La lunga durata inizia con la verifica della solidità interna prima che la fusione entri in servizio. I test radiografici (RT) secondo ASTM E446 Livello 2 rilevano porosità da ritiro, chiusure fredde e inclusioni nelle sezioni delle pareti che successivamente sopporteranno un'elevata pressione idraulica. Il test con liquidi penetranti (PT) identifica le discontinuità collegate alla superficie sulle facce di tenuta lavorate. La misurazione della ferrite mediante Fischer Feritscope garantisce che le fusioni duplex mantengano il bilancio di ferrite target compreso tra il 40 e il 60% che offre resistenza alla corrosione e tenacità ottimali. L'ispezione dimensionale tramite macchine di misura a coordinate (CMM) chiude il cerchio tra la geometria grezza e il modello di progettazione.
L'integrità dimensionale in fase di produzione non è semplicemente un parametro di qualità: è l'investimento più vantaggioso che un operatore di impianto può fare per prolungare la durata di servizio della pompa, perché ogni micron di precisione geometrica si traduce direttamente in un carico idraulico ridotto su guarnizioni, cuscinetti e anelli di usura durante tutta la campagna operativa.
Componenti chiave realizzati come fusioni di alta precisione
Involucri della voluta
Il profilo a voluta converte la velocità della girante in pressione di scarico. La precisione della fusione controlla direttamente l'uniformità della velocità, l'equilibrio della spinta radiale e la resistenza all'erosione indotta dalla cavitazione sul taglio del mare.
Giranti
Le giranti chiuse o semiaperte in acciaio CF8M o duplex resistono all'abrasione dei solidi sospesi mantenendo l'efficienza idraulica. La geometria bilanciata della fusione riduce i carichi di spinta radiali e assiali sui cuscinetti.
Diffusori e Bocce da palcoscenico
Nelle turbine verticali e nelle pompe multistadio, le alette del diffusore realizzate con fusione precisa recuperano l'energia cinetica in modo efficiente in ogni stadio, riducendo l'aumento di pressione per stadio necessario e abbassando le velocità interne del metallo.
Alloggiamenti dei cuscinetti e coperchi del premistoppa
La stretta tolleranza del foro negli alloggiamenti dei cuscinetti controlla l'eccentricità dell'albero e la deflessione della superficie della tenuta. La fusione di questi in acciaio inossidabile elimina la corrosione galvanica che si verifica quando metalli diversi entrano in contatto con un fluido contenente cloruro.
Indossare Anelli
Gli anelli antiusura sostituibili fusi in qualità duplex più dure proteggono la voluta permanente dall'erosione. Sostituendo gli anelli usurati vengono ripristinati i giochi idraulici originali, recuperando l'efficienza perduta e riducendo il riscaldamento del ricircolo.
Campane di aspirazione e teste di scarico
I profili interni lisci delle campane di aspirazione riducono le perdite in ingresso e sopprimono la pre-rotazione, condizioni che accelerano l'erosione da cavitazione sull'occhio della girante, una delle cause più comuni di guasto prematuro della pompa.
Meccanismi di corrosione mitigati dalla fusione di precisione
Capire perché i getti di acciaio inossidabile prolungano la durata di servizio richiede una conoscenza pratica dei meccanismi di corrosione che distruggono i materiali convenzionali delle pompe. Ogni modalità di guasto viene notevolmente mitigata, o eliminata, quando la fusione di precisione dell'acciaio inossidabile viene applicata correttamente.
Corrosione uniforme
La ghisa grigia perde metallo a velocità comprese tra 0,5 e 3 mm all'anno in acqua potabile leggermente acida o clorata. L’acciaio inossidabile austenitico protetto dalla sua pellicola passiva di ossido di cromo perde meno di 0,01 mm all’anno nelle stesse condizioni: una riduzione di due ordini di grandezza che da sola giustifica il premio del materiale in una finestra di servizio di dieci anni.
Vaiolatura e corrosione interstiziale
Gli ioni cloruro sono i principali promotori della corrosione localizzata negli acciai inossidabili. Il numero equivalente di resistenza alla vaiolatura (PREN = %Cr 3,3 x %Mo 16 x %N) prevede la resistenza: 304 raggiunge PREN 18-20, 316 raggiunge 24-27 e super duplex 2507 supera 40. Le superfici lisce della fusione riducono il numero di fessure meccaniche dove i fattori di concentrazione di cloruro sono massimi. Specificare la qualità in modo che corrisponda al contenuto di cloruro, anziché utilizzare per impostazione predefinita il prodotto più economico disponibile, è il modo più diretto per evitare guasti localizzati.
Erosione-Corrosione e Cavitazione
Quando la velocità del fluido supera la soglia critica alla quale il film passivo viene distrutto meccanicamente più velocemente di quanto possa riformarsi, il metallo di base viene esposto e consumato rapidamente. I getti duplex e super-duplex a durezza più elevata resistono a questo meccanismo in modo più efficace rispetto ai gradi austenitici della serie 300. Anche la finitura superficiale è importante: valori Ra inferiori a 3,2 micron riducono l’intensità della turbolenza sulla parete e abbassano la velocità di soglia effettiva per l’innesco dell’erosione-corrosione.
Cracking da tensocorrosione (SCC)
Gli acciai inossidabili austenitici sono sensibili all'SCC in soluzioni calde di cloruro a temperature superiori a circa 60 gradi Celsius. Le qualità duplex con il loro carico di snervamento più elevato e il contenuto di nichel inferiore sono sostanzialmente più resistenti. Nelle applicazioni geotermiche, solari termiche e nelle torri di raffreddamento industriali in cui le temperature del fluido superano regolarmente questa soglia, specificare le fusioni duplex o super-duplex non è un'ingegneria eccessiva conservativa: è il requisito di base per ottenere una durata di servizio razionale.
Costo totale di proprietà: il caso economico per le fusioni di precisione
Il confronto dei costi di capitale tra una pompa in ghisa grigia e un'alternativa in acciaio inossidabile mostra in genere che l'opzione inossidabile ha un prezzo da 1,5 a 2,5 volte superiore. Questo confronto è fuorviante se isolato dall'analisi del costo totale di proprietà (TCO). Il relativo calcolo comprende la frequenza di sostituzione, i costi dei tempi di inattività non pianificati, il consumo di energia durante il periodo di servizio e i costi ambientali e normativi legati allo smaltimento dei pezzi fusi in ghisa usurati e contaminati da sostanze chimiche di processo.
Fattori TCO che favoriscono i getti inossidabili di alta precisione
- Gli intervalli di sostituzione prolungati riducono la manodopera di manutenzione e i costi di mantenimento dell'inventario dei pezzi di ricambio
- La geometria idraulica preservata preserva l'efficienza della pompa, evitando il degrado dell'efficienza dal 3 all'8% riscontrato negli involucri in ferro usurati
- La riduzione dei tempi di inattività non pianificati dovuti a guasti indotti dalla corrosione elimina le perdite di produzione che in genere sminuiscono la differenza dei costi di capitale
- Una maggiore durata utile ammortizza i costi di installazione su un numero maggiore di anni di funzionamento, riducendo le spese in conto capitale annualizzate
- Riduzione dei costi di smaltimento del ciclo di vita: i rottami di acciaio inox mantengono un elevato valore residuo, compensando parzialmente i costi di approvvigionamento originali
Un modello di costo del ciclo di vita applicato a una pompa dell’acqua di raffreddamento da 250 kW in un impianto industriale – presupponendo 8.000 ore di funzionamento all’anno, un intervallo di sostituzione dell’involucro in ferro di cinque anni rispetto a un intervallo di fusione dell’acciaio inossidabile di quindici anni e un vantaggio conservativo del 5% in termini di efficienza – dimostra in genere un risparmio del valore attuale netto dal 30 al 50% su una durata di venti anni dell’asset. La fusione di precisione in acciaio inossidabile non è un prodotto premium solo per applicazioni impegnative; è la scelta economicamente razionale per la maggior parte delle installazioni di pompe dell'acqua a servizio continuo.
Migliori pratiche di specifica e approvvigionamento
Massimizzare la durata utile delle fusioni inossidabili di precisione richiede attenzione nella fase di specifica e approvvigionamento, ben prima che venga finalizzata la progettazione della fusione o effettuata la selezione del fornitore.
- Definire con precisione l'ambiente di corrosione. La concentrazione di cloruro, il pH, il contenuto di ossigeno disciolto, le temperature estreme e la presenza di organismi corrosivi microbiologicamente influenzati (MIC) influiscono tutti sulla scelta della qualità. Specifiche vaghe portano a leghe sottospecificate e a guasti prematuri.
- Specificare le tolleranze dimensionali per funzione, non per convenzione. I giochi critici – girante-alloggiamento, accoppiamento dell'anello di usura, disallineamento della faccia della tenuta meccanica – dovrebbero comportare tolleranze individuali derivate dai requisiti di prestazione idraulica e meccanica, non da standard di disegno generici.
- Richiedere la certificazione del materiale secondo EN 10204 3.1 o 3.2. La sola analisi termica non è sufficiente; l'analisi del prodotto relativa al calore effettivo della colata conferma che la composizione soddisfa i requisiti di qualità dopo gli effetti variabili di segregazione della solidificazione della colata.
- Mandato di solubilizzazione e decapaggio. Le aree lavorate a freddo derivanti dalla manipolazione della fusione, dalla riparazione di saldature o dalla lavorazione meccanica devono essere alleggerite termicamente e pulite chimicamente per ripristinare la pellicola passiva ed eliminare le zone sensibilizzate.
- Verificare i criteri di accettazione della porosità della colata prima dell'effettuazione dell'ordine. Riferimento ASTM E446, MSS SP-55 o equivalente per i livelli di accettabilità radiografica adeguati alla pressione di progetto e alla classificazione del pericolo dei fluidi.
Conclusione: precisione come strategia di durata
I pezzi fusi per pompe dell'acqua in acciaio inossidabile ad alta precisione rappresentano la convergenza della scienza metallurgica, dell'accuratezza della produzione e dell'ingegneria fluido-meccanica in un unico componente che definisce per quanto tempo una pompa funzionerà in modo affidabile. La scelta del tipo di lega, la tolleranza mantenuta sulle superfici idrauliche, l'integrità verificata mediante esame non distruttivo e le condizioni superficiali fornite dopo il decapaggio e la passivazione: ciascuna di queste variabili si combina con le altre per prolungare o ridurre la durata di servizio.
Per gli ingegneri e i professionisti degli approvvigionamenti responsabili delle infrastrutture idriche, del raffreddamento industriale, della desalinizzazione o delle risorse di trattamento chimico, il messaggio è coerente in tutte le applicazioni: investire nell'accuratezza dimensionale e nella selezione appropriata delle leghe in fase di fusione, e il sistema di pompa restituirà quell'investimento molte volte attraverso una frequenza di intervento ridotta, il mantenimento dell'efficienza idraulica e una durata di servizio prevedibile ed estesa che supporta sia l'affidabilità operativa che la pianificazione del capitale a lungo termine.
PRODOTTI CORRELATI
avete domande? Non aspettare, Parliamo!
Contattaci
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: N. 68, Jiangbin Branch Road, zona di sviluppo congiunto di Beilun Xiaogang, Ningbo, Zhejiang, Cina.
QR Code
Diritto d'autore© Ningbo Etdz Andrew Precision Cast Co., Ltd. Tutti i diritti riservati

