
 中文简体
Casa / Notizia / Novità del settore / In che modo i getti di pompe a flusso assiale ad alta efficienza possono trasformare il risparmio energetico nelle moderne infrastrutture idriche?
Novità del settore
In che modo i getti di pompe a flusso assiale ad alta efficienza possono trasformare il risparmio energetico nelle moderne infrastrutture idriche?
Nelle infrastrutture di trattamento dei fluidi in tutto il mondo, pochi componenti hanno la stessa responsabilità della fusione della pompa a flusso assiale. Quando la fusione viene ricavata da leghe di acciaio inossidabile ad alta efficienza, definisce non solo la capacità di flusso, ma anche l'affidabilità a lungo termine dell'impianto, la resistenza alla corrosione e il costo totale del ciclo di vita.
Cosa sono i pezzi fusi per pompe a flusso assiale
Una pompa a flusso assiale sposta il fluido parallelamente all'albero della pompa, facendo affidamento sull'energia di rotazione di una girante per accelerare grandi volumi a prevalenze relativamente basse. Il guscio strutturale che circonda la girante, insieme al diffusore, all'involucro e agli alloggiamenti dei cuscinetti, costituisce il gruppo di fusione. Questi componenti devono resistere a carichi idraulici continui, vibrazioni, cicli termici e, in molti ambienti, all'esposizione ad agenti chimici aggressivi o salini.
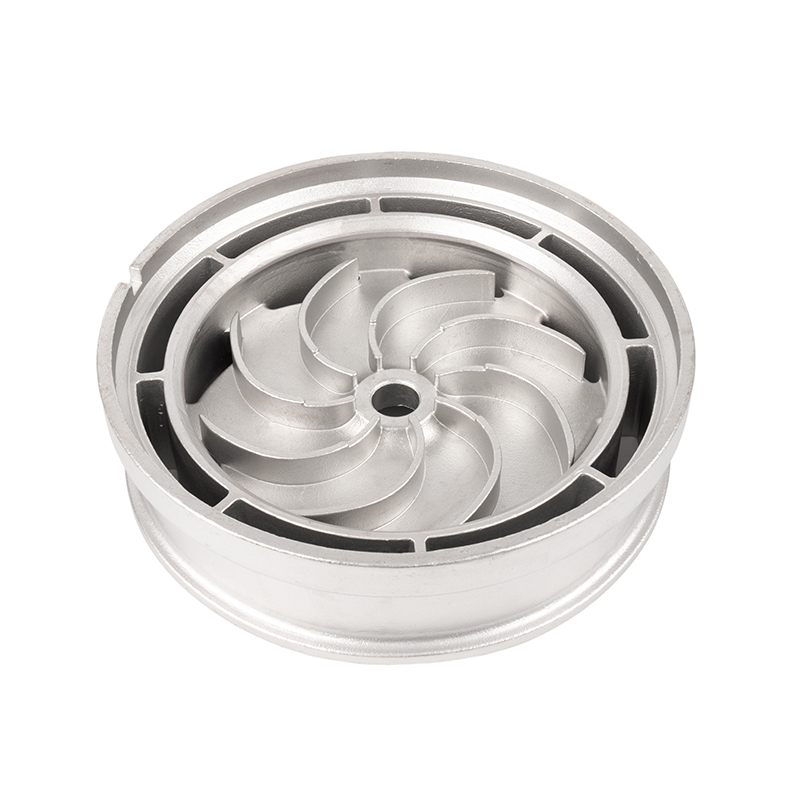
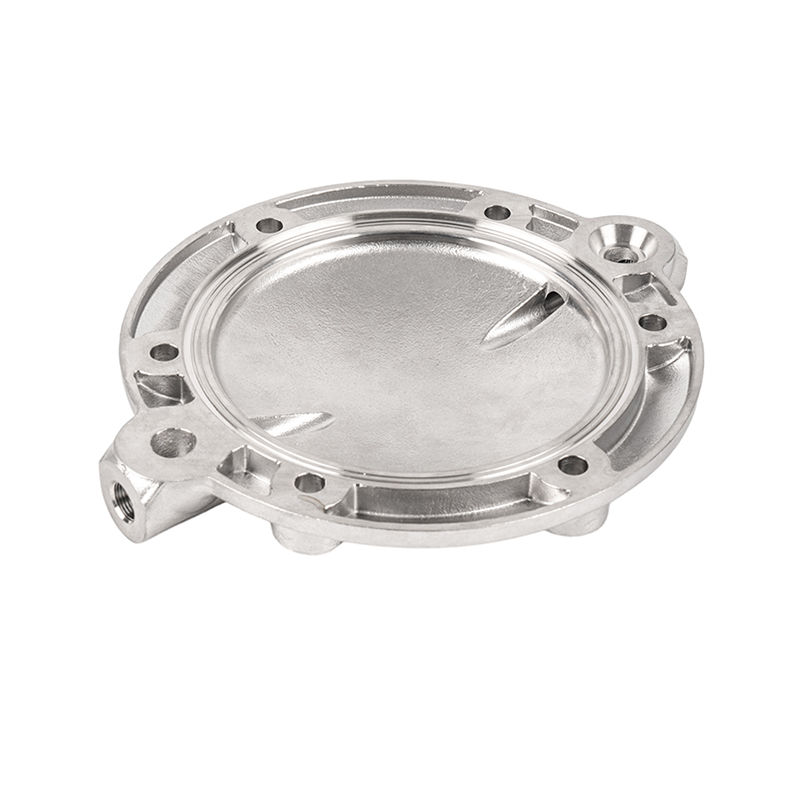
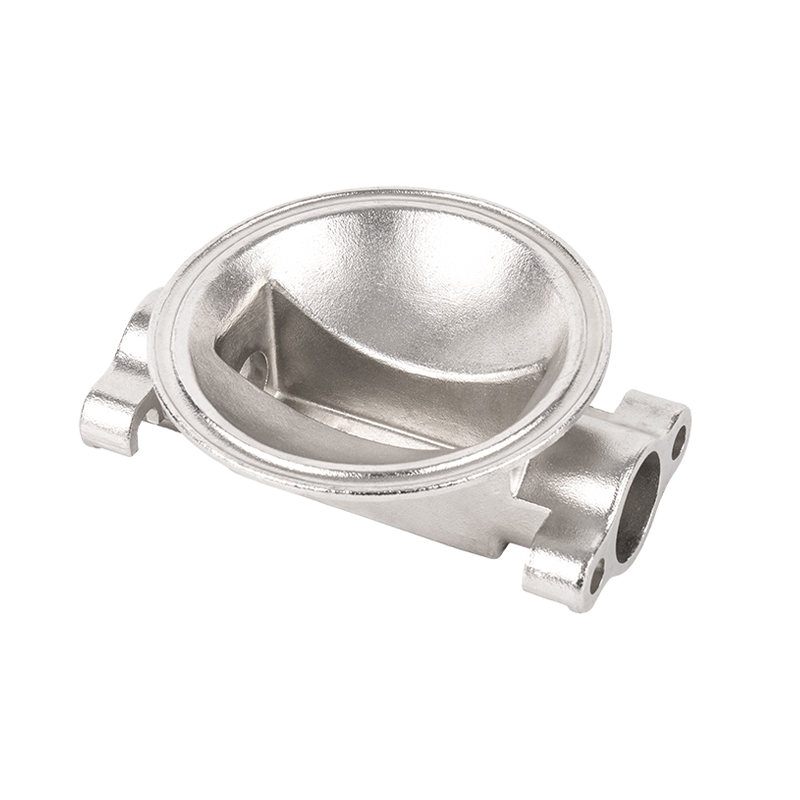
Pompa a flusso assiale in fusione di acciaio inossidabile ad alta efficienza sono gusci progettati con precisione prodotti mediante fusione a cera persa, fusione in sabbia o processi a cera persa utilizzando qualità come CF8M (acciaio inossidabile 316), CA6NM o leghe duplex come 2205. La scelta della qualità, dello spessore della parete e della geometria interna determina direttamente l'efficienza con cui l'energia cinetica della girante rotante viene convertita in pressione di flusso utile.
Approfondimento tecnico
L'efficienza idraulica di una pompa assiale è in gran parte determinata prima di un singolo passaggio di lavorazione. La ruvidità della superficie interna del pezzo fuso, la fedeltà dimensionale dei canali della voluta o del diffusore e la precisione del foro della girante stabiliscono tutti il limite superiore dell'efficienza ottenibile nel punto operativo di progettazione.
Perché l'acciaio inossidabile è il materiale di fusione preferito
L'acciaio al carbonio e la ghisa sono stati utilizzati per generazioni nelle applicazioni delle pompe assiali, ma l'acciaio inossidabile li ha costantemente sostituiti laddove le prestazioni del ciclo di vita hanno la priorità rispetto all'economia del primo costo. Le ragioni sono strutturali tanto quanto chimiche.
Resistenza alla corrosione
Gli acciai austenitici e duplex formano uno strato passivo stabile di ossido di cromo che resiste all'acqua contenente cloruri, agli acidi diluiti e alle atmosfere costiere che potrebbero bucare o indebolire l'acciaio al carbonio in pochi mesi.
Resistenza meccanica
I getti in acciaio inossidabile 316 mantengono una resistenza alla trazione superiore a 485 MPa a temperatura ambiente, con una buona ritenzione a temperature di servizio elevate riscontrate nelle industrie di processo e di energia termica.
Capacità di finitura superficiale
L'acciaio inossidabile si lucida fino a raggiungere valori Ra molto bassi dopo la fusione, riducendo le perdite per attrito idraulico all'interno dei canali delle pompe e limitando il biofouling negli impianti idrici comunali e di acquacoltura.
Saldabilità e riparazione
Le fusioni danneggiate in acciaio inossidabile possono essere riparate tramite saldatura sul campo da saldatori qualificati utilizzando materiali di riempimento abbinati, ripristinando l'integrità strutturale senza la sostituzione completa dei componenti.
Selezione di qualità e leghe per applicazioni ad alta efficienza
La selezione del materiale inizia con la chimica, la temperatura e la velocità del fluido pompato. Non esiste un singolo grado che prevalga in ogni applicazione e specificare la lega sbagliata comporta uno spreco di denaro e di durata.
| Grado | Designazione UNS | Forza primaria | Applicazione tipica |
|---|---|---|---|
| CA6NM | J91540 | Elevata resistenza agli urti, resistenza alla cavitazione | Pompe idroturbine, installazioni mareomotrici, servizi ad alta velocità |
| Duplex 2205 | J92205 | Elevata robustezza e resistenza alla corrosione da stress da cloruro | Dissalazione, sollevamento dell'acqua di mare offshore, processo chimico |
| Super duplex 2507 | J93404 | Eccezionale resistenza alla vaiolatura, proprietà meccaniche più elevate | Iniezione di acqua di mare profondo, pompaggio sottomarino, salamoie aggressive |
| 904L | N08904 | Resistenza agli acidi solforico e fosforico | Produzione di fertilizzanti, drenaggio di miniere acide |
Gli ingegneri specificano sempre di più i gradi duplex per le grandi pompe di irrigazione e di controllo delle inondazioni in cui le riduzioni dello spessore delle pareti, consentite dal maggiore carico di snervamento della lega, riducono il peso della fusione e riducono contemporaneamente la superficie idraulica bagnata, un aumento di efficienza della mescola che giustifica il premio rispetto ai gradi austenitici standard.
Processi di fusione che definiscono la qualità delle parti
La geometria dei componenti della pompa a flusso assiale, in particolare gli ampi contorni interni della voluta, le lunghe alette del diffusore e i passaggi della girante a pareti sottili, creano vere e proprie sfide di produzione. Tre processi di fusione dominano la produzione di corpi pompa in acciaio inossidabile ad alta efficienza.
01
Microfusione (cera persa)
Produce le tolleranze dimensionali più strette e la migliore finitura superficiale come-cast, tipicamente Ra da 3,2 a 6,3 micrometri senza lavorazione secondaria. Adatto a corpi pompa e gruppi giranti di diametro inferiore in cui la precisione del canale idraulico è fondamentale. Il costo più elevato degli utensili viene recuperato riducendo i tempi di lavorazione post-fusione su passaggi interni complessi.
02
Colata in sabbia di resina
Il processo più versatile per corpi pompa assiali di grande diametro nella gamma da 300 mm a 2.000 mm. Gli stampi in sabbia legata con resina furanica o fenolica raggiungono una ripetibilità dimensionale adatta alla maggior parte dei corpi delle pompe se combinati con un robusto programma di gestione del modello. La finitura superficiale varia tipicamente da Ra 12,5 a 25 micrometri prima della lavorazione.
03
Colata in stampo ceramico
Un processo intermedio che offre una migliore qualità della superficie rispetto alla sabbia a un costo moderato. Utilizzato dove la fusione a cera persa è proibitiva in termini di costi per dimensioni più grandi, ma dove i requisiti di qualità del passaggio idraulico superano ciò che la sabbia può fornire in modo affidabile. Popolare per corpi diffusori ad alta pressione in colonne di pompe a turbina verticali.
Nota di fabbricazione
Indipendentemente dal processo, la ricottura in solubilizzazione post-colata degli acciai inossidabili austenitici e duplex al corretto intervallo di temperature e velocità di raffreddamento è essenziale per ripristinare la resistenza alla corrosione dopo l'esposizione termica della solidificazione. I getti che saltano o eseguono in modo improprio il trattamento termico possono superare l'ispezione dimensionale pur ospitando una microstruttura sensibilizzata vulnerabile alla corrosione intergranulare in servizio.
Ingegneria dell'efficienza nella fase di progettazione della fusione
L'efficienza idraulica non viene aggiunta durante l'assemblaggio o la messa in servizio. Viene modellato durante la revisione del progetto di fusione, attraverso decisioni sulla geometria del passaggio del flusso, sugli obiettivi di rugosità superficiale e sulle transizioni delle sezioni delle pareti che governano il comportamento dello strato limite all'interno della pompa.
Geometria del canale idraulico
L'analisi fluidodinamica computazionale (CFD) della geometria interna del getto durante la fase di progettazione consente agli ingegneri di identificare zone di ricircolo, gradienti di pressione avversi e distribuzioni di velocità sfavorevoli prima che il primo modello venga tagliato. Le fonderie che investono nell'iterazione della progettazione basata su CFD forniscono costantemente getti che raggiungono le curve di efficienza pubblicate sul campo, mentre i getti progettati a partire da modelli empirici spesso hanno prestazioni inferiori di 2-5 punti percentuali in condizioni di flusso fuori progettazione.
Ottimizzazione dello spessore delle pareti
Le sezioni di parete uniformi sono strutturalmente ideali ma idraulicamente dispendiose poiché aggiungono massa non necessaria ai componenti rotanti o bagnati. La moderna progettazione delle fusioni bilancia l'analisi strutturale degli elementi finiti con la CFD idraulica per creare fusioni spesse esattamente dove lo stress lo richiede e magre dove l'interazione dei fluidi definisce le prestazioni. Nelle grandi pompe assiali per drenaggio e irrigazione, questo approccio integrato ha ridotto la massa della girante del 12-18% rispetto ai progetti portati avanti da precedenti modelli in acciaio al carbonio.
Allocazione del materiale di lavorazione e delle tolleranze
Un stock di lavorazione eccessivo comporta uno spreco di materiale e tempo di lavorazione. Un materiale insufficiente produce getti che non possono essere portati alla tolleranza di imbutitura nelle aree in cui la superficie grezza non rientra nei limiti di rugosità idraulica accettabili. I getti ad alta efficienza sono progettati con uno stock minimo ma adeguato, definito statisticamente dai dati di capacità della fonderia, in modo che le operazioni di lavorazione espongano lo strato superficiale ottimale senza rimozione non necessaria su facce non critiche.
Standard di controllo qualità e requisiti di ispezione
I getti delle pompe destinati a infrastrutture critiche, produzione di energia, fornitura idrica municipale e servizi offshore sono soggetti a rigorosi regimi di ispezione che vanno ben oltre la verifica dimensionale.
L'esame radiografico (RT) dei muri di contenimento della pressione identifica il restringimento interno, la porosità e i difetti di chiusura a freddo che l'ispezione dimensionale non è in grado di rilevare. La maggior parte dei produttori di apparecchiature originali per pompe richiedono RT secondo ASTM E446 o criteri di accettazione equivalenti per tutte le sezioni di colata con limite di pressione al di sopra di una soglia di spessore di parete definita. Il test con liquidi penetranti (PT) o il test con particelle magnetiche (MT) integra la RT rivelando discontinuità superficiali e vicine alla superficie che non vengono catturate sulla pellicola radiografica.
L'identificazione positiva del materiale (PMI) mediante fluorescenza a raggi X su ogni lotto di colata conferma che è stata effettivamente versata la lega corretta, con il corretto contenuto di cromo, nichel, molibdeno e azoto. Il PMI è diventato un requisito contrattuale per la maggior parte dei pacchetti internazionali di approvvigionamento di pompe a seguito di incidenti in cui getti erroneamente identificati sono entrati in servizio ad alta corrosione.
Il test della pressione idrostatica effettuato a 1,5 volte la pressione di esercizio di progetto, mantenuto per una durata definita, fornisce la conferma finale dell'integrità della fusione prima della spedizione. I corpi delle pompe più grandi vengono generalmente testati assemblati con tutti i componenti accoppiati per verificare il comportamento di tenuta dei giunti in condizioni di carico realistiche.
Applicazioni che guidano la domanda di getti inossidabili ad alta efficienza
Diversi settori delle infrastrutture globali stanno contemporaneamente espandendo la loro domanda di getti per pompe a flusso assiale in acciaio inossidabile di grandi dimensioni e ad alta efficienza, creando pressione sull’offerta sulle fonderie in grado di soddisfare pienamente i requisiti di documentazione di qualità.
Infrastrutture idriche e controllo delle inondazioni
I progetti di controllo delle inondazioni urbane, le barriere contro le mareggiate costiere e le reti di irrigazione su larga scala richiedono pompe a flusso assiale in grado di spostare migliaia di metri cubi all’ora in modo continuo. In questi servizi, un miglioramento di un punto percentuale dell’efficienza idraulica si traduce direttamente in milioni di kilowattora di risparmio energetico annuale su scala di sistema. L'acciaio inossidabile è preferito per la sua durata in condizioni di acqua di fonte di qualità variabile dove l'acciaio al carbonio richiede un'ispezione costante e un rinnovo del rivestimento protettivo.
Dissalazione e trasferimento dell'acqua di mare
Gli impianti di desalinizzazione a osmosi inversa e i sistemi di raffreddamento a ciclo aperto nelle centrali termoelettriche costiere muovono l’acqua di mare in grandi volumi attraverso treni di pompe che funzionano continuamente per anni tra le finestre di manutenzione programmata. Le fusioni in acciaio inossidabile duplex e super duplex sono specificate come standard in questi ambienti perché il cedimento del corpo di una pompa sottoposto a tensocorrosione indotta da cloruri comporta conseguenze sproporzionate sulla disponibilità dell'impianto.
Acquacoltura e infrastrutture marine
I sistemi di acquacoltura a ricircolo e gli impianti di piscicoltura offshore necessitano di pompe biologicamente inerti, facili da disinfettare e resistenti alla combinazione di acqua salina e incrostazioni organiche che distruggono l’acciaio al carbonio in una singola stagione di crescita. I getti inossidabili elettrolucidati sono diventati il componente preferito mentre l’acquacoltura si avvicina ai volumi di produzione industriale.
Processi industriali e compiti chimici
Gli stabilimenti chimici, le strutture farmaceutiche e le aziende di lavorazione di alimenti e bevande richiedono fusioni per pompe assiali in acciaio inossidabile dove la purezza del fluido, la pulibilità e la compatibilità con le procedure di pulizia sul posto non sono negoziabili. In queste applicazioni, la qualità della superficie interna del getto e l'assenza di fessure in cui il fluido di processo può ristagnare hanno la stessa importanza della pressione nominale e dell'efficienza idraulica.
Considerazioni sull'approvvigionamento per getti di pompe assiali inossidabili
L'acquisto di pezzi fusi per pompe a flusso assiale in acciaio inossidabile ad alta efficienza richiede una valutazione che va oltre il prezzo unitario per chilogrammo. Gli acquirenti che ottimizzano solo sul prezzo di acquisto incontrano spesso non conformità dimensionali, deviazioni del trattamento termico e lacune nella documentazione che impongono costi di correzione superiori alla differenza di prezzo iniziale.
Un fornitore di getti qualificato deve dimostrare l'accreditamento della fonderia rispetto agli standard di gestione della qualità pertinenti, la completa tracciabilità dal calore di fusione alla fusione finita, il trattamento termico interno con registri del forno calibrati, la completa capacità di ispezione radiografica e dimensionale e il supporto tecnico per la revisione della progettazione della fusione e l'analisi delle cause dei difetti. Per i componenti delle pompe commercializzati a livello internazionale, la conformità alle direttive applicabili sulle attrezzature a pressione e la testimonianza di terzi dei test idrostatici da parte di organismi di ispezione riconosciuti dovrebbero essere richiesti contrattualmente anziché offerti facoltativamente.
La pianificazione dei tempi di consegna per i pezzi fusi in acciaio inossidabile di grandi dimensioni deve tenere conto della produzione del modello o della modifica quando sono coinvolte modifiche alla progettazione, della disponibilità di calore e della programmazione della fusione in fonderia, del tempo del ciclo di trattamento termico post-fusione, della compilazione di ispezione e documentazione e del trattamento o rivestimento superficiale se specificato. I progetti che trattano l'approvvigionamento della fusione come un'attività di acquisto in fase avanzata piuttosto che come una decisione ingegneristica in fase iniziale incontrano costantemente una compressione della pianificazione che compromette il rigore dell'ispezione.
Direzioni future nella tecnologia della fusione di acciaio inossidabile
La produzione additiva sta entrando nel flusso di lavoro della fonderia non come sostituto della fusione, ma come strumento per produrre stampi e anime in sabbia di maggiore complessità geometrica rispetto a quanto consentito dai metodi convenzionali basati su modelli. La stampa 3D a getto di legante di stampi in sabbia consente passaggi interni di fusione della pompa con transizioni più fluide e raggi più stretti rispetto a quelli che i modelli in legno o resina possono riprodurre in modo affidabile, con particolare vantaggio per le alette del diffusore e le geometrie delle linguette che influenzano maggiormente l'efficienza idraulica al flusso di progetto.
Il controllo del processo basato sulla simulazione, in cui i dati della termocoppia in tempo reale del processo di solidificazione della fusione vengono confrontati con modelli di solidificazione predittivi e utilizzati per regolare dinamicamente i parametri di colata, sta riducendo l'incidenza dei difetti di ritiro nei corpi delle pompe a sezione pesante senza richiedere aumenti conservativi delle scorte di lavorazione o dei tassi di scarto.
Lo sviluppo di leghe inossidabili lean duplex e ad alto contenuto di manganese offre un percorso verso prestazioni di corrosione a livello duplex con un contenuto di nichel inferiore, riducendo sia la volatilità dei costi delle materie prime che l’impronta di carbonio dell’acciaio fuso inossidabile. Per i grandi programmi infrastrutturali con obblighi di rendicontazione ambientale, la capacità di specificare un getto che offra elevata efficienza idraulica e resistenza alla corrosione con un valore di carbonio incorporato manifestamente inferiore sta diventando un criterio di approvvigionamento insieme alle tradizionali specifiche meccaniche.
Pompa a flusso assiale in fusione di acciaio inossidabile ad alta efficienza sit at the intersection of materials science, precision manufacturing, and hydraulic engineering. Their performance in service reflects decisions made at every stage from alloy selection and mold design through heat treatment, inspection, and installation. For engineers and procurement professionals working with these components, treating the casting as the starting point of efficiency rather than a commodity enclosure is the foundation of pumping systems that deliver on their design specifications over decades of continuous operation.
PREV:Perché le fusioni delle giranti in acciaio inossidabile ad alta precisione sono essenziali per massimizzare l'efficienza nei sistemi globali di energia pulita?NEXT:Perché le fusioni per valvole in acciaio inossidabile ad alta precisione stanno diventando la soluzione definitiva per massimizzare l'affidabilità in ambienti con fluidi difficili?
PRODOTTI CORRELATI
avete domande? Non aspettare, Parliamo!
Contattaci
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: N. 68, Jiangbin Branch Road, zona di sviluppo congiunto di Beilun Xiaogang, Ningbo, Zhejiang, Cina.
QR Code
Diritto d'autore© Ningbo Etdz Andrew Precision Cast Co., Ltd. Tutti i diritti riservati

